
全部商品分类
-
- 品牌精选
-

-
- 品牌精选
-
-
- 品牌精选
-


“这件样品颜色不对,重新调一下。”
“料没换、机台没动、参数也没改,怎么就颜色不对了?”
类似的对话,在注塑、喷涂、热压车间几乎每天都在发生。多数时候,问题既不在料,也不在机台,而在一个常被忽略的变量——样品温度。
一、温度对颜色的影响,到底有多大
先说结论:影响真实存在,而且不算小。
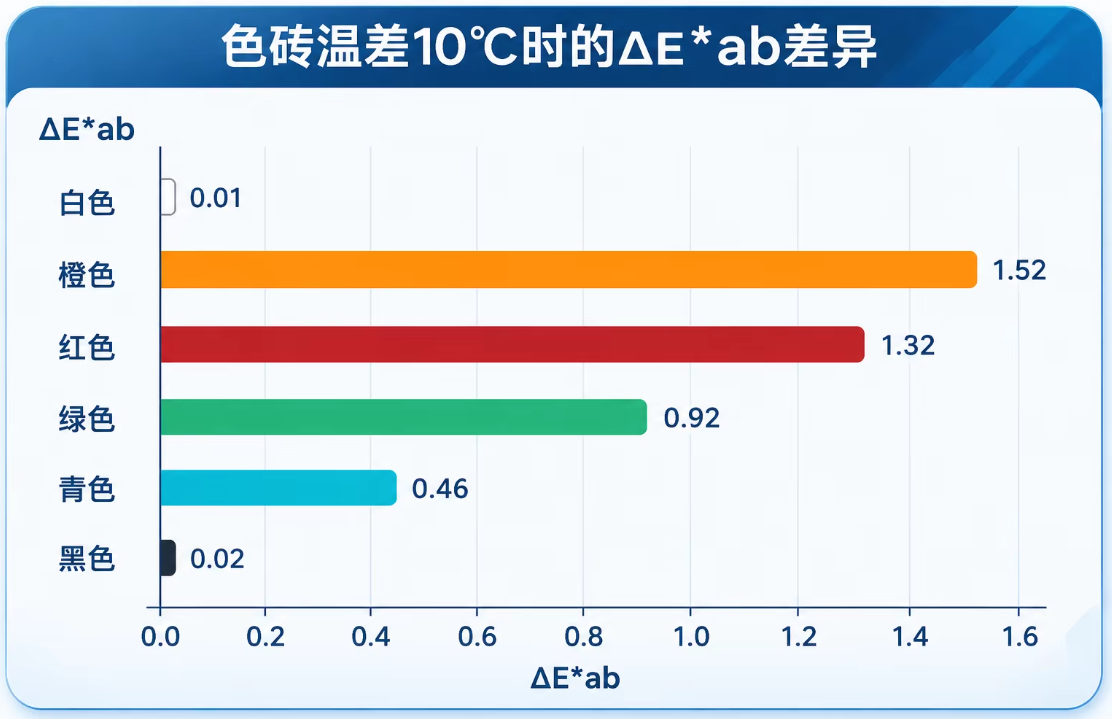
以常见的热塑性塑料为例,刚脱模的制件表面温度可能在80~100℃,与冷却到室温(约25℃)后相比,同一位置的色差读数可能出现1.5~2.0的差异。这个量级意味着什么?很多工厂的内控允差是ΔE≤1.0,也就是说,仅仅因为“测早了”,就足以让一件合格品被判成不合格。
不同色系敏感度不同。红色、橙色、黄色系颜料对温度变化相对更敏感,蓝色、绿色系通常温和一些。深色件因为反射率低,信号弱,温度波动带来的读数跳动也更容易被放大。
当然,影响大小与材料体系、颜料类型、表面处理方式都有关,不能一概而论。但“先确认温度、再谈色差”,是更稳妥的做法。
二、温度是怎么“改变”颜色的
理解机理,才知道该从哪一环下手。主要有三条路径:
一是材料本身的热致变色。 部分颜料和树脂在升温时,吸收光谱会发生可逆偏移,宏观表现就是“颜色变了”。等冷却后,颜色又会回到原来的状态——但如果你在热态下已经判了不合格、已经调了配方,这个动作就白做了。
二是热胀冷缩改变表面微观结构。 温度变化会引起表层形貌微调,进而影响反射与散射条件。同一件样品,热态和冷态的“光学表面”其实并不完全一样。
三是表面状态差异。 刚出模件表面可能带微量水汽、脱模剂残留或尚未完全定型,光泽和漫反射都与冷却后不同。这类差异有时比热致变色本身更明显。
三条路径叠加,就出现了“同一件样品、两次测量、两个结果”的困惑。而如果品控记录里只有Lab值、没有温度,事后根本无法判断:到底是颜色真的偏了,还是当时样品太热。
三、如何减少温度带来的干扰
减少干扰,不是靠某一台仪器“一键解决”,而是几个层面配合。
第一层:把温度写进测量条件。
很多工厂的SOP只规定“冷却后测量”,但“冷却后”是多久、表面多少度,没有明确。更实际的做法是设一个允许测量温度带,比如≤30℃,超出就等,不勉强测。
第二层:标样与试样同温对比。
最容易出冤案的组合,是“标样在恒温实验室、试样刚从机台拿下来”。两者温度差越大,Lab的可比性越弱。让标样和试样在相近温度条件下测量,是最基础的公平。
第三层:环境与样品一起记录。
车间温度、湿度、样品温度,三者共同影响读数。只记Lab不记环境,数据就缺了一半上下文。
第四层:用具备温度感知能力的仪器。
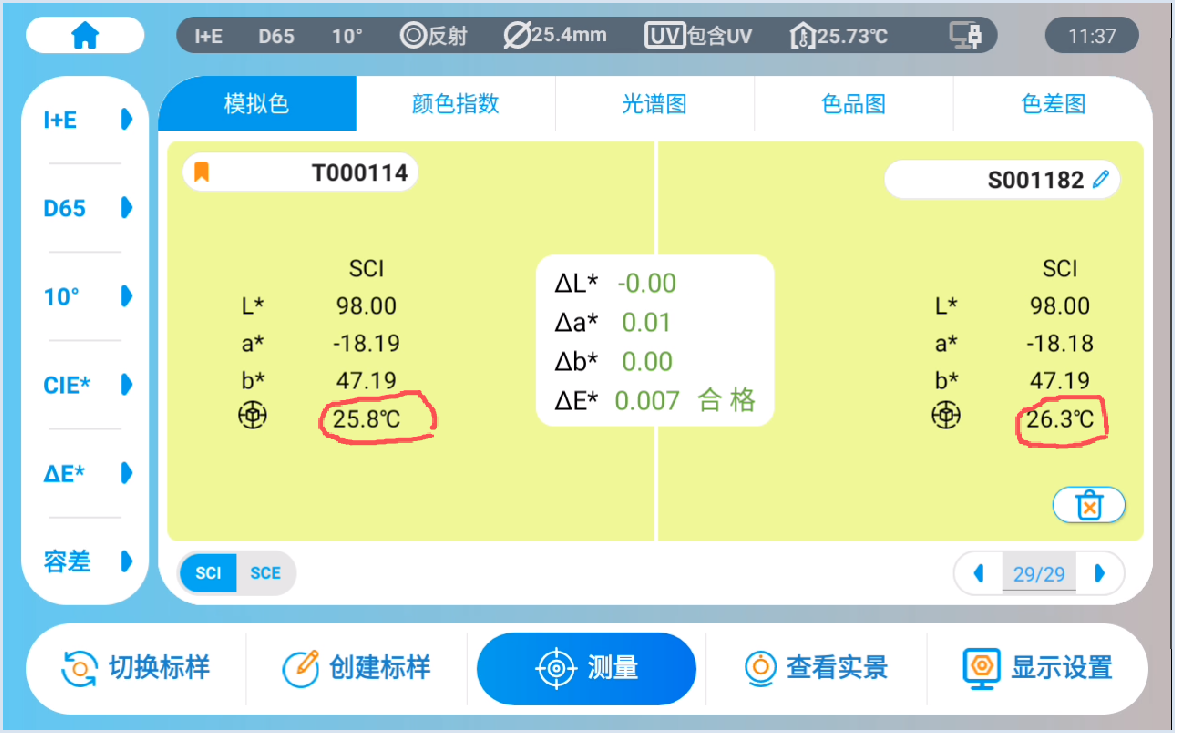
前三点靠管理,第四点靠设备。当仪器能在测色的同时读出样品温度,并把它写进同一条记录,“凭感觉判断冷热”这件事就可以退场了。
四、SS系列:把温度变成数据的一部分
三恩时第五代SS系列台式分光测色仪,在测量光路中集成了温度传感通道,按下测量键的同时完成两件事:测色,以及毫秒级读出样品温度(0~50℃)。
这个设计带来的实际变化有几处:
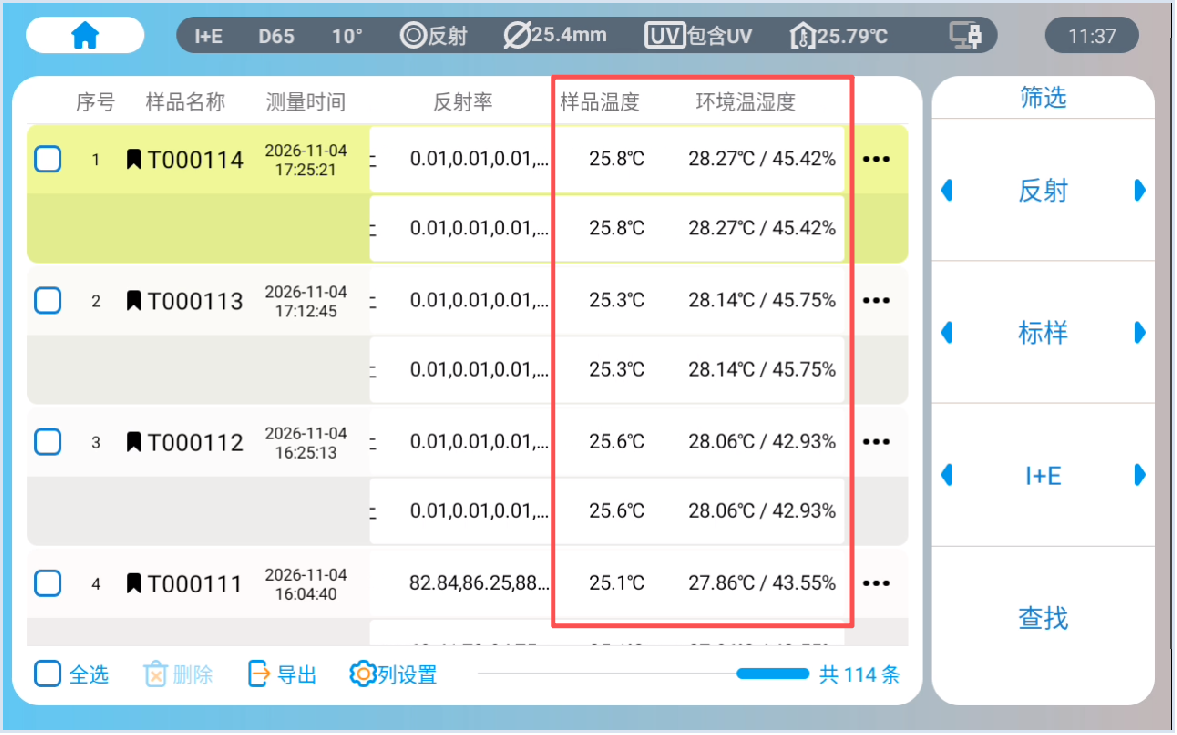
温度随数据存档。每条记录除L*a*b*、ΔE、光谱曲线外,还包含样品温度、环境温湿度。翻历史数据时,能清楚看到“这条是在28.6℃下测的”。
配合温度补偿算法。在算法层对热致变色引起的偏移做修正,让输出的Lab更接近材料本身的颜色状态,而不是“当时那一刻的温度状态”。
证据链完整。接SQCX品管软件或U盘导出时,温度列跟着Lab一起走。供应商对色、客户审厂、批次追溯,都能拿出“颜色+温度+图像+日志”的完整记录。
需要说明的是,实时测温的价值不在于“让高温样品也能测准”,而在于让你知道这条数据是在什么条件下产生的,从而判断该采信、该复测,还是该等冷却。这个判断权,比任何自动补偿都更关键。
五、SS系列的硬件底子
测温之外,SS系列的常规能力也撑得起产线品控:
台间差≤0.1、重复性≤0.01、长期重复性≤0.009,多厂区、多供应商共用一套标准时对得上;
氙灯光通量独立校准,光源衰减自动提醒、可一键回出厂能量,长期使用数据不漂;
四路脉冲氙灯,单灯寿命200万次以上,深色样品信号更稳;
多口径自动识别(25.4/15/10/8/4mm,可选3mm微口径),平面件、小色粒、异形件都能测;
1300万像素取景定位,测量落点有图可查;
FDA/CFDA审计追踪,多级账户、操作日志、数据防删,审厂可直接调档。
三档型号按需求选:SS-36D Plus面向来料检验与产线批次判定;SS-3700D Plus适合多工厂、多产线数据对齐;SS-3900D Plus面向企业颜色基准、第三方计量与跨国审厂。三款共用同一套硬件基础,实时测温、光通量校准、四氙灯、审计追踪均为标配,差别主要在重复性与台间差的精度档位。
六、适合哪些场景
注塑厂:刚出模件、烘料后取样、色母批次对比;
热压/挤出厂:薄膜、板材出机口取样;
喷涂烘烤线:出炉件趁热抽检;
多厂区/代工厂:A厂测、B厂验,先把温度条件对齐再谈色差;
第三方检测与品牌审厂:需要“颜色+温度+图像+日志”完整证据链的场合。
写在最后
温度对颜色的影响,说大不大,说小也不小——它很少让颜色彻底跑偏,却足以让判定在合格线附近反复摇摆。而摇摆的代价,往往是重调、返工、退货和一轮说不清的客诉。
减少这种干扰,靠的不是更贵的仪器,而是更完整的记录:测的是哪一块、当时多少度、环境什么状态。SS系列做的,就是把这些原本靠记忆和口头的条件,变成可查询、可追溯的数据。
如果你也在为“同一件样品两次测出两个结果”困扰,不妨带一件刚出模的样品来三恩时试测:热着测一次,冷却后再测一次,把温度这一列拉出来看看——那些说不清的色差,也许当场就能说清。
400-888-5135
地址:广州市增城区低碳总部园智能制造中心B33栋6层
电话:020-82880288 (0755)26508999 (0755)27198826
手机:13500023589
邮箱:3nh@3nh.com
Copyright © 1998-2025深圳市天友利标准光源有限公司 旗下123仪器网 版权所有
主要产品系列:色差计,色差仪,国产进口色差计,便携式色差计,手持式色差计,标准光源对色灯箱,分辨率测试卡,色卡
12317仪器诚信联盟核心成员 站点地图